English
 русский
 Deutsch
 Türk
 中文简体
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Новости отрасли
Дом / Новости / Новости отрасли / Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
НОВАЯ категория
Свяжитесь с нами
Кинетическое уплотнение с L-образным кольцом промышленного стандарта: характеристики, допуски и устранение неисправностей
Контент
- 1 Что на самом деле делает промышленное стандартное кинетическое уплотнение с L-образным кольцом
- 2 Допуски канавок и качество поверхности, определяющие срок службы уплотнения
- 3 Выбор подходящего материала для промышленного стандартного L-образного кинетического уплотнения
- 4 Почему промышленные стандартные кинетические уплотнения с L-образными кольцами не работают при эксплуатации газовых пружин и демпферов
- 5 Практическая спецификация и контрольный список проверки
- 6 Часто задаваемые вопросы
- 6.1 В чем разница между кинетическим уплотнением L-образного кольца и уплотнительным кольцом?
- 6.2 Можно ли использовать стандартное кинетическое уплотнение с L-образным кольцом как на штоках, так и на поршнях?
- 6.3 Какую обработку встречной поверхности следует указать для кинетического L-образного уплотнения?
- 6.4 Как определить, выдавился ли неисправный уплотнитель или он просто изношен?
Газовую пружину, которая теряет предварительную нагрузку после 80 000 циклов, обычно отправляют обратно из-за неисправности пружины. В большинстве случаев разборки стержень по-прежнему прямой, заправка азота все еще находится в пределах допуска, а неисправность находится в шестимиллиметровой канавке: промышленное стандартное L-образное кинетическое уплотнение затвердело, изношено на кромке или выдавилось в зазор.
Кинетические L-образные уплотнения — это небольшие асимметричные манжетные уплотнения, которые устанавливаются в канавке штока или поршня газовых пружин, демпферов и легких гидравлических приводов. Они стоят лишь небольшую часть стоимости сборки вокруг них, и именно поэтому они указываются последними, подгоняются к уже нарисованной канавке и проверяются в ходе короткого стендового испытания при комнатной температуре.
В этом руководстве рассказывается о том, что на самом деле должно делать стандартное кинетическое уплотнение с L-образным кольцом, какие цифры определяют срок его службы, как выбор материала меняет температурный потолок, а также как его определить и проверить, чтобы оно выдержало реальную работу демпфера.
Что на самом деле делает промышленное стандартное кинетическое уплотнение с L-образным кольцом
Кинетическое уплотнение с L-образным кольцом промышленного стандарта представляет собой манжетное уплотнение одностороннего действия с L-образным резиновым поперечным сечением, которое герметизирует движущийся шток или поршень, позволяя давлению системы воздействовать на его кромку на встречную поверхность.
В этом решении формы и заключается весь смысл. Простое уплотнительное кольцо рассчитано только на сжатие, поэтому оно обеспечивает приемлемое уплотнение до давления в несколько бар, а затем начинает катиться под давлением. L-образное кольцо добавляет опору, работающую под давлением: чем сильнее давление, тем сильнее кромка прижимается к валу.
Кинетическое уплотнение с L-образным кольцом промышленного стандарта сочетает в себе две функции в одной литой детали: статическое уплотнение на пятке канавки, где короткая ножка буквы L находится сжатой в корпусе, и динамическое уплотнение на кромке, где тонкая гибкая ножка скользит по движущейся поверхности и нагружается давлением системы, а не только сжатием.
Три обязанности должны быть выполнены одновременно, и печать, сильная в одной, обычно слаба в другой:
- Статическое уплотнение в области пятки. Короткая ножка сжимается между дном канавки и боковой стенкой, блокируя утечку за пределами наружного диаметра.
- Динамическое уплотнение кромки. Длинная ножка соприкасается со штоком с небольшой предварительной нагрузкой, а затем сгибается дальше по мере повышения давления в линии.
- Сопротивление экструзии в зазоре. Пятка поддерживает выступ, поэтому резине есть куда двигаться, кроме зазора между штоком и корпусом.
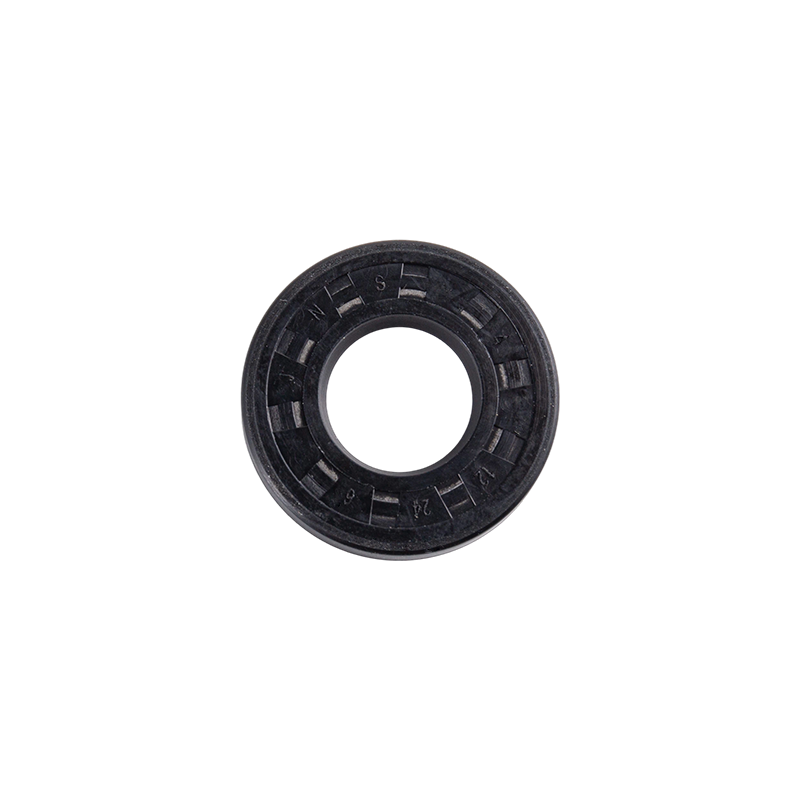
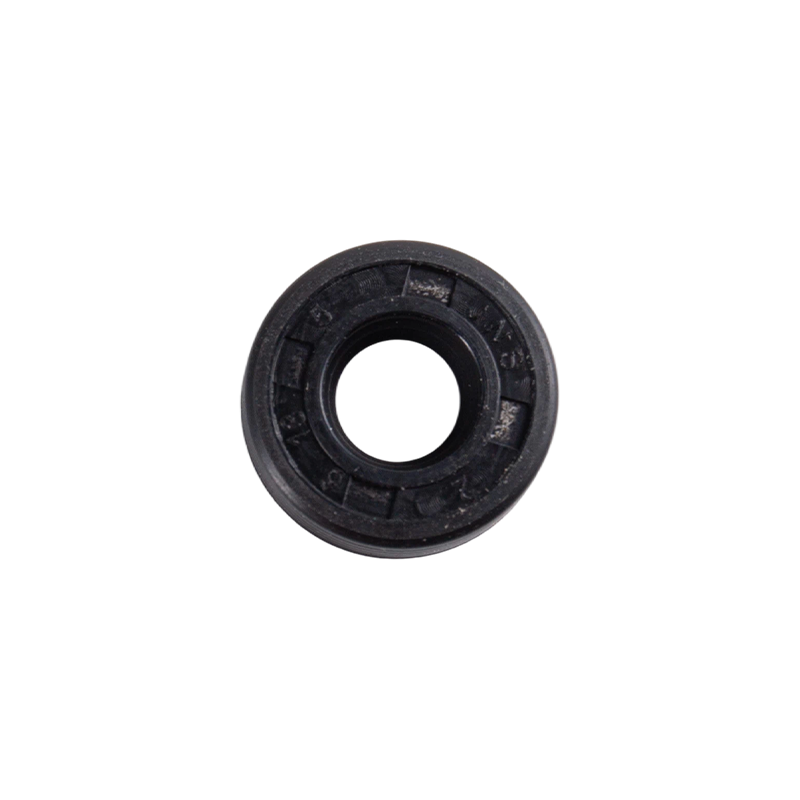 Промышленное стандартное кинетическое уплотнение с L-образным кольцом A-2-002 L-образное кинетическое уплотнение из НБР для стержневых сборок 16x8, 60–700 Н; подходит для промышленной автоматизации, где решающее значение имеют точность канавок и стабильность кромок. Посмотреть продукт →
Поскольку одна и та же геометрия должна выполнять все три задачи, L-образное кольцо гораздо менее прощает ошибки корпуса, чем уплотнительное кольцо. Канавка, отклоняющаяся от номинала на 0,1 мм, может превратить уплотнение с ресурсом 500 000 циклов в уплотнение с ресурсом 80 000 циклов без каких-либо изменений в резиновой смеси.
Допуски канавок и качество поверхности, определяющие срок службы уплотнения
Четыре числа определяют, как долго прослужит стандартное L-образное кинетическое уплотнение: динамическое качество поверхности, ширина экструзионного зазора, допуск ширины канавки и твердость ответной поверхности.
Уплотнительные соединения редко выходят из строя из-за старения при эксплуатации газовых пружин. Они выходят из строя, потому что металл вокруг них создает путь утечки. Канавка, вырезанная слишком широко, позволяет L-образному кольцу раскачиваться под переменным давлением, а стержень, обработанный с Ra 0,8 микрона, действует как напильник на кромке при каждом движении. Качество поверхности — самая дешевая переменная, которую нужно контролировать, и ее чаще всего оставляют на усмотрение общей обработки.
| Параметр | Типичная цель | Что происходит, когда он дрейфует |
| Динамическое качество поверхности, Ra | 0,1–0,4 микрон | Грубая обработка срезает смазочную пленку; ускоряется изнашивание губ и появляется слезотечение низкого давления |
| Радиальный экструзионный зазор | 0,15–0,25 мм при 10–16 МПа | Более широкие промежутки позволяют губам течь холодом и кусать; более узкие зазоры увеличивают трение, нагрев и прерывистое скольжение |
| Ширина канавки | 0,05/0 мм от номинала | Слишком широкий, и тюлень раскачивается и катится; слишком узкий, и кромка предварительно нагружена до того, как поступит давление |
| Отделка пола с пазами, Ra | 0,8 микрона или меньше | Грубые полы срезают статическую уплотнительную поверхность и открывают путь под давлением. |
| Твердость контртела | 45–60 HRC, хромированный или азотированный | Мягкие валы собирают вмятины и царапины, которые рвут кромку в течение нескольких тысяч циклов. |
| Заходная фаска | 15–20 градусов, R 0,2–0,4 мм. | Острые входные кромки режут резину во время сборки и вызывают утечки в первый же день. |
0,15 – 0,25 мм Экструзионный зазор при 16 МПа
Ра 0,1 - 0,4 Микронная динамическая отделка
70–90 Шор А Типичная твердость L-образного кольца
Если вы восстанавливаете существующий корпус, а не проектируете новый, измерьте канавку, прежде чем выбирать уплотнение. Пошаговое описание допусков, охватывающее геометрию штока поршня и цилиндра, см. здесь. Руководство по проектированию L-образных уплотнений для поршневых штоков .
Выбор подходящего материала для промышленного стандартного L-образного кинетического уплотнения
Выбор материала определяет температурный потолок и химическую оболочку промышленного стандартного L-образного кинетического уплотнения; Геометрия канавок определяет только то, насколько хорошо материал будет работать после установки.
В приведенной ниже таблице показаны пределы непрерывной эксплуатации для четырех составов, которые охватывают почти все работы газовых пружин и демпферов. Считайте верхнее значение жестким потолком, а не целевым показателем, и снижайте номинальные значения на 20°C всякий раз, когда уплотнение испытывает постоянную нагрузку.
Диапазон температур непрерывной эксплуатации за счет компаунда L-образного кольца
ФКМ от -20 до 200 С
ХНБР от -40 до 150 С
NBR от -30 до 100 С
ПУ от -30 до 90 С
Длина полосы пропорциональна полезному диапазону между нижним и верхним непрерывными пределами. Короткие отклонения выше верхнего предела можно пережить; устойчивой работы нет.
- NBR (бутадиен-нитриловый каучук). По умолчанию для амортизаторов на сжатом воздухе и минеральном масле. Отличная цена, но остаточная компрессия быстро поднимается выше 80 C и затвердевает под воздействием озона.
- ХНБР (hydrogenated nitrile). Практичное обновление для обслуживания горячей заслонки. Он сохраняет прочность на разрыв и силу уплотнения при температуре 120–150 C и гораздо лучше противостоит озону и сернистым газам, чем NBR.
- ФКМ (fluorocarbon, also written FPM). Вариант для высоких температур и агрессивных сред. Более высокая стоимость и меньшая гибкость при низких температурах, поэтому это плохой выбор для приложений с холодным запуском при температуре ниже -20 C.
- ПУ (polyurethane). Наилучшая стойкость к истиранию в группе, которая подходит для грязных стержней, но гидролизуется в горячей воде и паре, поэтому ее не следует использовать при температуре выше 90 C.
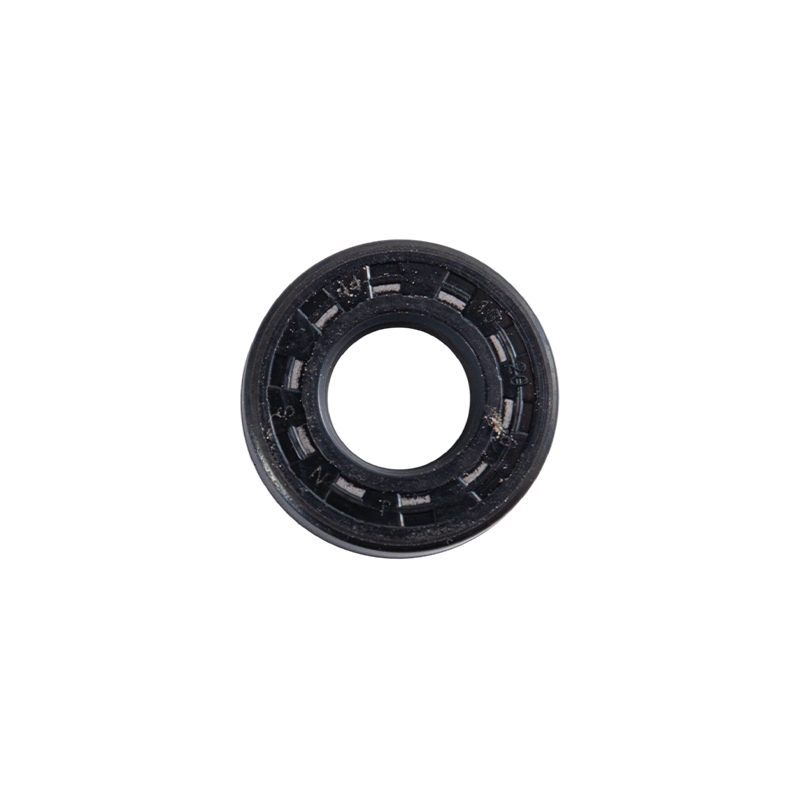 Сбалансированный сальник L-образного типа для средних условий эксплуатации A-2-003 L-образное уплотнение из NBR для канавок ISO 20x10 и гидравлических реверсов 50–1300 Н; полезно там, где важны стабильная радиальная предварительная нагрузка и совместимость масла. Посмотреть продукт →
Почему промышленные стандартные кинетические уплотнения с L-образными кольцами не работают при эксплуатации газовых пружин и демпферов
Большинство отказов промышленного стандартного кинетического уплотнения с L-образным кольцом являются скорее механическими, чем химическими: экструзия, затвердевание кромки, повреждение при установке и нехватка смазочного материала являются причиной подавляющего большинства утечек.
Каждый режим неисправности оставляет на губе свою подпись, и чтение этой подписи — самый быстрый способ устранить первопричину вместо замены уплотнения в третий раз.
- Выдавливание в зазор. При давлении 16 МПа и температуре 60°C кромка из NBR с твердостью 70 по Шору A будет хладотечь в любой зазор шириной более 0,2 мм. Отличительным признаком является сплющенный, растушеванный край кромки на нажимной стороне с резким выступом в месте срезания резины.
- Набор для укрепления и сжатия губ. Рабочие циклы демпфера перегреваются. Нитрил, выдержанный при температуре около 100°С, теряет значительную часть своей уплотняющей силы в течение нескольких тысяч часов, и кромка перестает следовать за стержнем. Отличительной чертой является глянцевая, потрескавшаяся губа и течь, которая появляется только после того, как агрегат прогреется.
- Повреждения при установке. Острая кромка канавки, порт с заусенцами или сухой проход могут срезать кромку. Признак — чистый диагональный разрез и утечка в течение первых нескольких сотен циклов.
- Смазочное голодание. Газовые пружины часто собираются с минимальным использованием масла. Без пленки кромка упирается в голый металл, а грубая обработка превращает пару в пару абразивного износа. Отличительной чертой является равномерная полировка по всей контактной полосе.
Повторяющаяся картина в узлах легких демпферов: уплотнение проходит стендовые испытания при температуре 20°С при частоте 1 Гц, затем отправляется в устройство, работающее на холостом ходу при температуре 85°С с экструзионным зазором 0,28 мм. Оба числа находятся за пределами окна L-образного кольца, и отказ проявляется в виде теплой утечки примерно при 60 000–90 000 циклов. Уменьшение зазора и переход с NBR на HNBR обычно решает проблему без изменения чертежа корпуса.
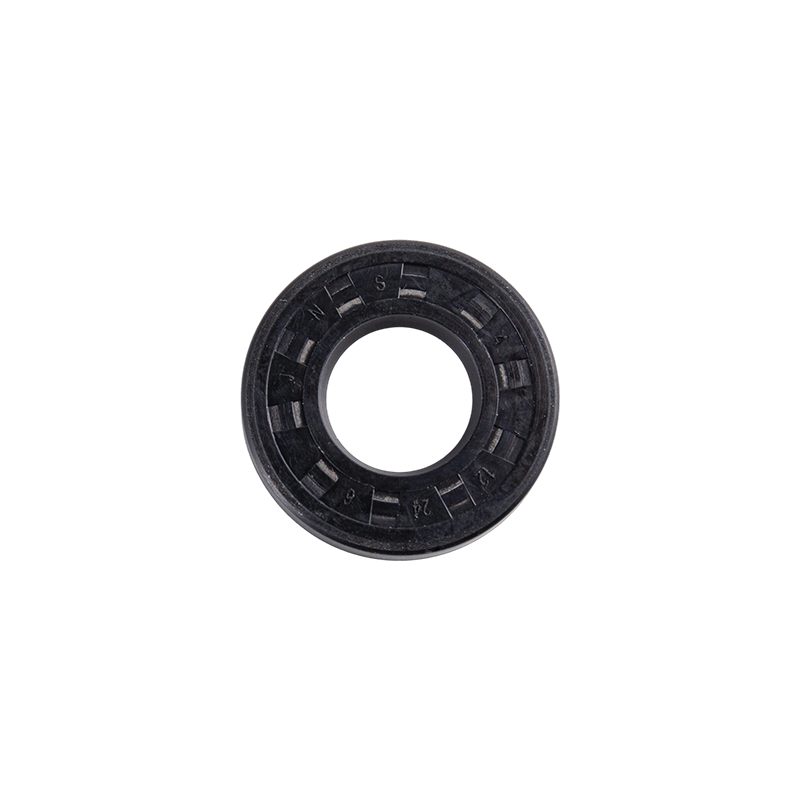 Усиленное уплотнение L-типа для высокого давления A-2-004 Уплотнение NBR серии L для тяжелых условий эксплуатации для сборок штоков 24х10 и 600–1800 Н; Антиэкструзионный профиль и утолщенные кромки подходят для подъема или нажатия с большой силой. Посмотреть продукт →
Практическая спецификация и контрольный список проверки
Начните с рабочего цикла, а не с канавки. Работа в таком порядке предотвращает самую дорогостоящую ошибку при выборе кинетического уплотнения: выбор уплотнения, подходящего для корпуса, а не для применения.
Укажите это
- Укажите реальный рабочий цикл: диапазон давления, ход, количество циклов в минуту и температуру уплотнения, а не температуру окружающей среды.
- Выбирайте компаунд исходя из максимальной температуры непрерывного уплотнения и сохраняйте запас в 20 C.
- Размер канавки соответствует опубликованному стандарту корпуса, чтобы оставался возможным второй источник
- На чертеже укажите чистоту встречной поверхности Ra 0,1–0,4 микрона и твердость 45–60 HRC.
- Срежьте фаску на каждой входной кромке и смочите уплотнение системной смазкой во время сборки.
Избегайте этого
- Выбор уплотнения исключительно по размерам канавок, снятых со старой детали.
- Заливка нитрильного компаунда 100 С в демпфер, работающий на холостом ходу при 85-90 С.
- Опираясь на тонкий декоративный слой хрома для устойчивости к истиранию
- Утверждение конструкции по результатам стендовых испытаний при температуре 20 C и отправка ее в горячее применение.
- Прием поставщика без отчета о выносливости в горячем цикле и отчета о размерах
Проверка — это то место, где большинство проектов теряют время. Перед запуском производства попросите три вещи: отчет о размерах ширины канавок и радиальной высоты, значение остатка при сжатии при ожидаемой температуре уплотнения и испытание на выносливость при высоких температурах при реальном рабочем цикле. Поставщики, которые совмещают производство с проектированием, тестированием и техническим консультированием, например Ningguo Jnsseals Sealing Technology Co., Ltd. (JNS) , обычно может выполнить эту проверку одновременно с образцом, а не после него.
Часто задаваемые вопросы
В чем разница между кинетическим уплотнением L-образного кольца и уплотнительным кольцом?
L-образное кольцо активируется давлением, то есть давление системы активно прижимает кромку к валу, поэтому оно выдерживает гораздо более высокое давление, чем уплотнительное кольцо той же твердости, предназначенное только для сжатия. Уплотнительное кольцо проще, дешевле и лучше подходит для статического уплотнения или динамического режима работы при низком давлении.
Можно ли использовать стандартное кинетическое уплотнение с L-образным кольцом как на штоках, так и на поршнях?
Да, но ориентация должна соответствовать приложению. Уплотнение штока подает питание от внутреннего диаметра наружу, а уплотнение поршня подает питание от наружного диаметра внутрь. Установка штоковой версии в канавку поршня меняет направление давления и за короткое время разрушает кромку.
Какую обработку встречной поверхности следует указать для кинетического L-образного уплотнения?
Укажите Ra 0,1–0,4 микрона на динамической поверхности с твердостью от 45 до 60 HRC. Шероховатая обработка с толщиной менее 0,8 микрона разрушает смазочную пленку и сокращает срок службы уплотнения, а очень тонкая отделка с Ra менее 0,05 микрона может привести к истощению кромки микрокарманов, в которых находится масло.
Как определить, выдавился ли неисправный уплотнитель или он просто изношен?
Посмотрите на край со стороны давления. В результате экструзии получается пернатая, сплющенная кромка с резким шагом сдвига, и материал проталкивается в зазор. При нормальном износе образуется гладкая, однородная полоса контакта без ступеньки. Экструзия указывает на зазор и давление; точки износа зависят от качества поверхности, температуры и смазки.
ПРЕДЫДУЩАЯ:Нет предыдущего продукта
ДАЛЕЕ:Промышленное сбалансированное демпфирующее уплотнение: характеристики, материалы и руководство по выбору
ДАЛЕЕ:Промышленное сбалансированное демпфирующее уплотнение: характеристики, материалы и руководство по выбору


Хотите узнать больше
о нас?
о нас?
Прецизионное уплотнение газовых пружин и амортизаторов. Прочный, износостойкий и рассчитанный на длительный срок службы в сложных условиях эксплуатации.
Категории продуктов
Быстрые ссылки
Свяжитесь с нами
-
Электронная почта: jns@jnsseals.cn

-
Менеджер Гонг: +86-18563770820

-
Менеджер Ван: +8615357558902
-
№ 5, улица Мэйлинь, зона промышленного развития Мэйлинь, город Нинго, провинция Аньхой, Китай.